Колумбийский производитель тяжелой техники обратился в компанию UMW с просьбой разработать автоматизированное решение для сварки конструктивных элементов экскаватора. Заказчику требовалось сваривать крупные стальные детали с множеством сварных швов и сложными положениями сварки. По мере роста производственных требований ручная сварка становилась все более сложной задачей, затрудняя поддержание стабильного качества сварных швов и эффективности производства.
После анализа структуры заготовки и требований к сварке компания UMW разработала специализированное роботизированное сварочное решение, которое поможет заказчику добиться более стабильного и стандартизированного процесса сварки.
Информация о клиенте и отрасли
Заказчиком является колумбийский производитель, работающий в отрасли строительной техники, причем значительную часть его продукции составляют конструктивные элементы экскаваторов.
Компоненты экскаватора обычно представляют собой крупные стальные конструкции, состоящие из множества сварных соединений и предъявляющие высокие требования к несущей способности. Качество сварных швов напрямую влияет на прочность и надежность готовой конструкции.
Для заказчика главной целью было не просто заменить ручную сварку, а создать процесс сварки, обеспечивающий более высокую стабильность при многократном производстве.
Требования к заготовке и сварке
В рамках проекта основное внимание было уделено конструктивным элементам экскаватора, изготовленным из конструкционной стали.
Эти детали имеют относительно большие размеры и содержат множество сварных швов, расположенных на разных поверхностях и под разными углами. Некоторые сварочные пути длинные, в то время как другие требуют работы сварочной горелки вокруг сложных конструктивных элементов.
Таким образом, заказчику требовалось решение, способное обеспечить:
- Надежная сварка по длинным швам.
- Стабильное формирование сварного шва
- Гибкая настройка различных положений сварки
- Повторяющиеся траектории сварки
- Надежная сварка для высокопрочных конструкционных элементов.
- Снижена зависимость от ручного управления.
Для компонентов экскаватора особенно важно поддерживать стабильные параметры сварки и движение сварочной горелки, поскольку готовые детали должны выдерживать постоянные механические нагрузки во время эксплуатации.
Проблемы ручной сварки
До внедрения автоматизации заказчик в основном использовал ручную сварку для изготовления этих конструктивных элементов.
Однако по мере роста производственных требований все более очевидными становились и некоторые проблемы.
Нестабильное качество сварки
Результаты ручной сварки могут варьироваться в зависимости от опыта оператора, положения на рабочем месте и условий сварки. Поддержание одинаковой скорости перемещения и угла наклона горелки на протяжении длинных сварных швов может быть сложной задачей.
Высокая интенсивность труда
Компоненты экскаватора имеют относительно большие размеры и часто требуют длительных периодов непрерывной сварки. Это увеличивает нагрузку на оператора, особенно при сварке в труднодоступных местах.
Сложные положения при сварке
Различные сварные швы расположены под разными углами и на разной высоте. Операторам приходится неоднократно менять положение или корректировать заготовку, что может повлиять как на эффективность, так и на качество сварки.
Ограниченная стандартизация производства
При серийном производстве, где значительная зависимость от ручного труда, сложно поддерживать одинаковый процесс сварки от одной заготовки к другой.
Поэтому заказчик начал искать автоматизированную систему, которая могла бы обеспечить более стабильное качество сварки.
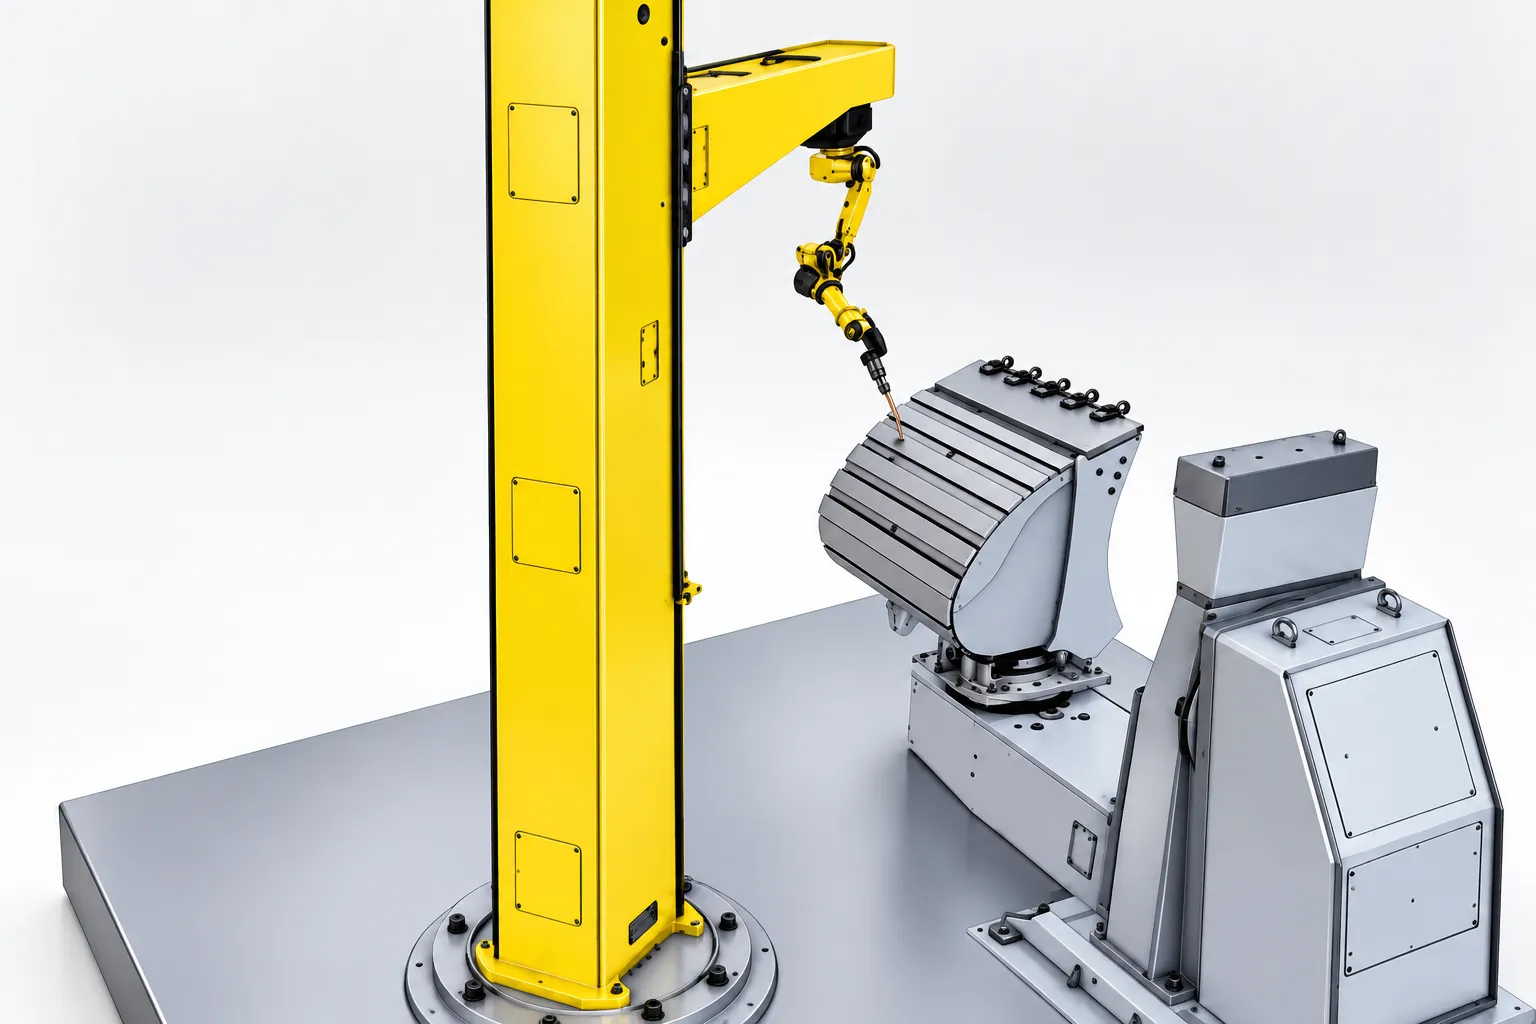
Многоосевая скоординированная роботизированная сварочная система консольного типа
Многоосевое скоординированное сварочное решение консольного типа UMW
Исходя из размеров, конструкции и распределения сварных швов компонентов экскаватора, компания UMW рекомендовала колумбийскому заказчику многоосевую скоординированную роботизированную сварочную систему консольного типа .
В отличие от традиционной стационарной роботизированной сварочной установки, эта система сочетает в себе консольную подвижную конструкцию с многоосевым сварочным механизмом и позиционером заготовки. Несколько осей работают скоординированно, позволяя сварочной горелке и заготовке непрерывно изменять положение в соответствии с запрограммированной траекторией сварки.
Данная конфигурация обеспечивает больший рабочий диапазон и большую гибкость при сварке крупных и сложных конструктивных элементов экскаваторов.
Большой рабочий диапазон
Вертикальная колонна и консольная конструкция увеличивают эффективную площадь сварки, что делает систему подходящей для относительно крупных конструкционных элементов.
Сварочная головка может перемещаться в различные положения вокруг заготовки без необходимости частого ручного перепозиционирования.
Многоосевое скоординированное движение
Сварочный механизм работает совместно с позиционером посредством многоосевого скоординированного управления.
В процессе сварки система может одновременно регулировать положение горелки, угол сварки и ориентацию заготовки, помогая поддерживать правильное положение при сварке сложных швов.
Автоматическое позиционирование заготовки
Встроенный позиционер вращает и наклоняет заготовку в соответствии с запрограммированной последовательностью сварки.
Это позволяет расположить сварные швы, расположенные на разных сторонах детали экскаватора, в более удобных для сварки положениях, что сокращает объем ручной работы в процессе.
Программируемые траектории сварки
Инженеры UMW программируют траекторию сварки в соответствии с фактической геометрией и расположением сварных швов на заготовке заказчика.
После того как программа сварки будет разработана, ее можно будет повторно использовать для многократного производства одной и той же детали, что повысит стабильность процесса.
Стабильные параметры сварки
Автоматизированная система поддерживает контролируемую скорость сварки, перемещение горелки и параметры сварки на протяжении всего запрограммированного пути, что помогает уменьшить отклонения, вызванные ручным управлением.
Испытание и процесс сварки
1. Анализ заготовки
Инженеры компании UMW проанализировали габариты компонентов экскаватора, расположение сварных швов, углы сварки и требуемый диапазон перемещения.
2. Зажим заготовки
Компонент был надежно закреплен на позиционере для обеспечения стабильного положения на протяжении всего процесса сварки.
3. Программирование траектории движения по нескольким осям
Траектория сварки была запрограммирована на основе фактической геометрии сварного шва. Перемещение консоли, сварочного механизма и позиционера координировалось в рамках одной и той же последовательности сварки.
4. Настройка параметров сварки
Подходящие параметры сварки были настроены в соответствии с материалом заготовки, типом соединения и требованиями к сварке.
5. Скоординированная автоматическая сварка
В процессе работы сварочная горелка и позиционер перемещались синхронно в соответствии с запрограммированной траекторией, что позволяло системе непрерывно регулировать положение и угол сварки.
6. Проверка сварных швов
После сварки готовые швы проверялись на целостность, форму сварного шва и общую однородность.
Результаты сварки
Процесс роботизированной сварки обеспечил получение однородных сварных швов по всей траектории, заданной программой сварки.
По сравнению с ручным управлением, роботизированное управление обеспечивает более стабильное перемещение горелки и скорость сварки, что помогает уменьшить различия между различными сварными швами.
При серийном производстве компонентов экскаватора заказчик может также повторно использовать уже существующие программы сварки, вместо того чтобы настраивать процесс сварки с нуля для каждой детали.
Данное решение предоставляет ряд практических преимуществ:
- Более стабильное формирование сварного шва
- Надежная сварка по длинным швам.
- Снижение вариативности, вызванной ручной работой.
- Снижение рабочей нагрузки оператора при выполнении повторяющихся сварочных работ.
- Повторяемые программы сварки для серийного производства
- Более стандартизированные производственные процессы
Самое важное, что система предоставляет клиенту основу для постепенного расширения автоматизации в процессе производства строительной техники.
Создание более стандартизированного процесса сварки
Для производителей тяжелой техники роботизированная сварка — это не только увеличение скорости сварки.
Крупные конструкционные элементы, такие как те, что используются в экскаваторах, требуют стабильного качества сварных швов, повторяемых процессов и гибкой автоматизации, способной адаптироваться к различным геометрическим формам заготовок.
Внедрение индивидуально разработанного роботизированного сварочного решения позволит колумбийскому заказчику снизить зависимость от повторяющейся ручной сварки и создать более стабильный и масштабируемый производственный процесс.
Компания UMW предлагает индивидуальные решения для роботизированной сварки, основанные на фактических размерах заготовки, материалах, типах сварных швов, объемах производства и планировке завода.
Если вы рассматриваете возможность автоматизации производства компонентов экскаваторов, строительной техники, конструкционной стали или других крупных сварных деталей, компания UMW может разработать роботизированное сварочное решение, отвечающее вашим конкретным производственным требованиям.