Un fabricant colombien de machines lourdes a contacté UMW pour étudier une solution de soudage automatisée pour les composants structurels de ses excavatrices. Le client devait souder de grandes pièces en acier comportant de multiples cordons de soudure et des positions de soudage complexes. Face à l'augmentation des exigences de production, le soudage manuel rendait de plus en plus difficile le maintien d'une qualité de soudure constante et d'une productivité optimale.
Après avoir examiné la structure de la pièce et les exigences de soudage, UMW a développé une solution de soudage robotisée personnalisée pour aider le client à obtenir un processus de soudage plus stable et standardisé.
Contexte client et secteur d'activité
Le client est un fabricant colombien du secteur des engins de construction, dont la production comprend notamment des composants structurels d'excavatrices.
Les composants d'une excavatrice comprennent généralement de grandes structures en acier, de multiples joints soudés et des exigences élevées en matière de résistance à la charge. La qualité des soudures influe directement sur la solidité et la fiabilité de la structure finale.
Pour le client, l'objectif principal n'était pas simplement de remplacer le soudage manuel, mais d'établir un processus de soudage capable d'assurer une meilleure régularité lors de productions répétées.
Exigences relatives aux pièces et au soudage
Le projet portait sur les composants structurels des excavatrices fabriqués à partir d'acier de construction.
Ces pièces présentent des dimensions relativement importantes et comportent de multiples cordons de soudure répartis sur différentes surfaces et selon différents angles. Certains parcours de soudage sont longs, tandis que d'autres nécessitent que la torche de soudage contourne des éléments structurels complexes.
Le client avait donc besoin d'une solution capable de fournir :
- Soudage stable le long des longs cordons de soudure
- Formation de soudure uniforme
- Manipulation flexible des différentes positions de soudage
- Trajectoires de soudage répétables
- Soudage fiable pour pièces structurelles robustes
- Dépendance réduite à l'égard de la commande manuelle
Pour les composants d'excavatrices, le maintien de paramètres de soudage et de mouvements de torche stables est particulièrement important car les pièces finies doivent résister à des charges mécaniques continues pendant leur fonctionnement.
Défis liés au soudage manuel
Avant d'envisager l'automatisation, le client avait principalement recours au soudage manuel pour ces éléments structurels.
Cependant, plusieurs difficultés sont devenues de plus en plus évidentes à mesure que les exigences de production augmentaient.
Qualité de soudure incohérente
Les résultats du soudage manuel peuvent varier en fonction de l'expérience de l'opérateur, de sa position de travail et des conditions de soudage. Maintenir une vitesse de déplacement et un angle de torche constants tout au long des longs cordons de soudure peut s'avérer difficile.
Forte intensité de travail
Les composants des excavatrices sont relativement volumineux et nécessitent souvent de longues périodes de soudage continu. Cela accroît la charge de travail de l'opérateur, notamment lors du soudage dans des positions difficiles.
Positions de soudage complexes
Les cordons de soudure sont situés à des angles et des hauteurs différents. Les opérateurs doivent constamment se repositionner ou ajuster la pièce, ce qui peut nuire à l'efficacité et à la régularité du soudage.
Standardisation de la production limitée
Pour une production en série, le recours important à l'opération manuelle rend plus difficile le maintien du même processus de soudage d'une pièce à l'autre.
Le client s'est donc mis à la recherche d'un système automatisé capable de fournir des performances de soudage plus reproductibles.
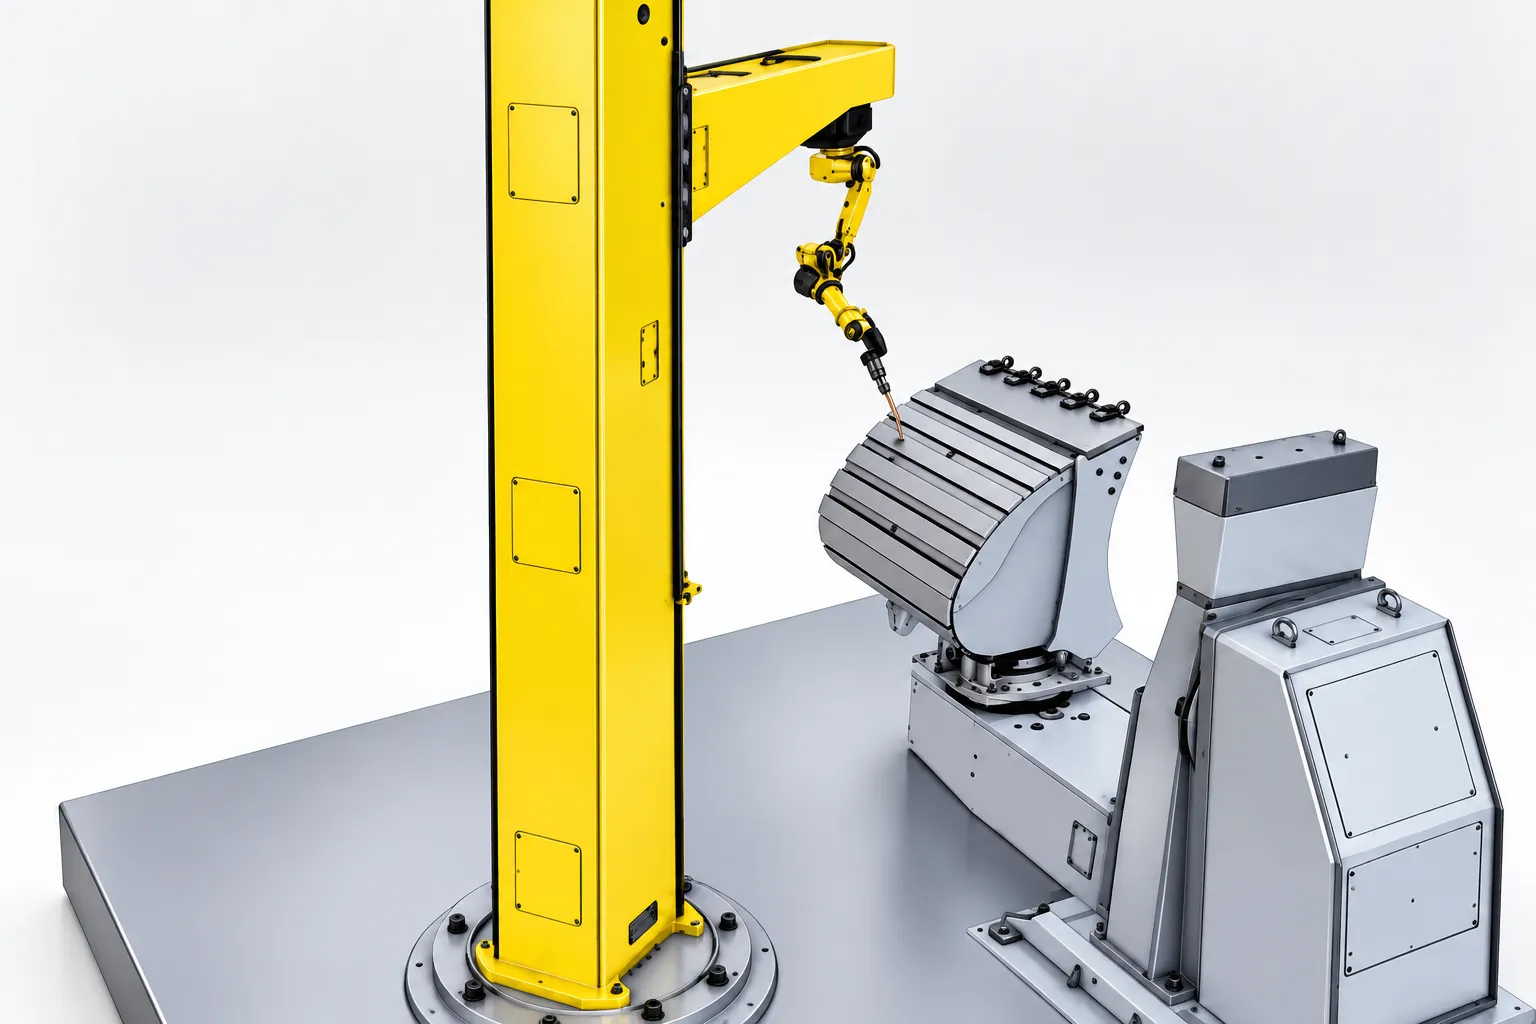
Système de soudage robotisé coordonné multi-axes de type cantilever
Solution de soudage coordonné multi-axes de type cantilever UMW
En fonction de la taille, de la structure et de la répartition des soudures des composants de l'excavatrice, UMW a recommandé un système de soudage robotisé coordonné multiaxes de type cantilever pour le client colombien.
Contrairement à un système de soudage robotisé fixe classique, ce système combine une structure mobile en porte-à-faux avec un mécanisme de soudage multiaxes et un positionneur de pièce. Plusieurs axes fonctionnent de manière coordonnée, permettant à la torche de soudage et à la pièce de changer de position en continu selon la trajectoire de soudage programmée.
Cette configuration offre une plus grande plage de travail et une plus grande flexibilité pour le soudage de composants structurels d'excavatrices de grande taille et complexes.
Grande plage de travail
La structure en colonne verticale et en porte-à-faux étend la zone de soudage effective, rendant le système adapté aux composants structurels relativement grands.
La tête de soudage peut se déplacer vers différentes positions autour de la pièce à usiner sans nécessiter de repositionnement manuel fréquent.
Mouvement coordonné multi-axes
Le mécanisme de soudage fonctionne de concert avec le positionneur grâce à une commande coordonnée multi-axes.
Pendant le soudage, le système peut ajuster simultanément la position de la torche, l'angle de soudage et l'orientation de la pièce, contribuant ainsi à maintenir une posture de soudage appropriée le long de joints complexes.
Positionnement automatique des pièces
Le positionneur intégré fait pivoter et incline la pièce à usiner selon la séquence de soudage programmée.
Cela permet de positionner les cordons de soudure situés sur différents côtés de l'élément de l'excavatrice de manière plus appropriée, réduisant ainsi la manutention manuelle pendant le processus.
Trajectoires de soudage programmables
Les ingénieurs d'UMW programment la trajectoire de soudage en fonction de la géométrie réelle et des emplacements de soudure de la pièce du client.
Une fois le programme de soudage établi, il peut être réutilisé pour la production répétée du même composant, améliorant ainsi la constance du processus.
Paramètres de soudage stables
Le système automatisé maintient une vitesse de soudage, un mouvement de la torche et des paramètres de soudage contrôlés tout au long du parcours programmé, contribuant ainsi à réduire les variations dues à une opération manuelle.
Test et procédé de soudage
1. Analyse de la pièce
Les ingénieurs d'UMW ont analysé les dimensions des composants de l'excavatrice, l'emplacement des cordons de soudure, les angles de soudage et l'amplitude de mouvement requise.
2. Serrage de la pièce
Le composant a été solidement fixé sur le positionneur afin de garantir un positionnement stable tout au long du processus de soudage.
3. Programmation de trajectoires multi-axes
La trajectoire de soudage a été programmée en fonction de la géométrie réelle de la soudure. Le mouvement du porte-à-faux, du mécanisme de soudage et du positionneur a été coordonné au sein de la même séquence de soudage.
4. Configuration des paramètres de soudage
Les paramètres de soudage appropriés ont été configurés en fonction du matériau de la pièce, du type de joint et des exigences de soudage.
5. Soudage automatique coordonné
Pendant le fonctionnement, la torche de soudage et le positionneur se déplaçaient ensemble selon la trajectoire programmée, permettant au système d'ajuster en continu la position et l'angle de soudage.
6. Inspection des soudures
Après soudage, les joints réalisés ont été contrôlés quant à leur continuité, la formation de la soudure et leur homogénéité générale.
Résultats de soudage
Le procédé de soudage robotisé a produit des cordons de soudure uniformes tout au long des trajectoires de soudage programmées.
Comparée à une opération manuelle, la commande robotisée assure un mouvement de la torche et une vitesse de soudage plus stables, contribuant ainsi à réduire les variations entre les différentes soudures.
Pour la production en série de composants d'excavatrices, le client peut également réutiliser les programmes de soudage existants au lieu de configurer le processus de soudage à partir du début pour chaque pièce.
Cette solution présente plusieurs avantages pratiques :
- Formation de soudure plus homogène
- Soudage stable le long des longs cordons de soudure
- Variation réduite due à l'opération manuelle
- Réduction de la charge de travail de l'opérateur lors des opérations de soudage répétitives
- Programmes de soudage répétables pour la production en série
- Des processus de production plus standardisés
Plus important encore, le système offre au client une base pour une automatisation progressive au sein de son processus de production de machines de construction.
Élaboration d'un processus de soudage plus standardisé
Pour les fabricants de machines lourdes, le soudage robotisé ne se résume pas à augmenter la vitesse de soudage.
Les composants structurels de grande taille, tels que ceux utilisés dans les excavatrices, nécessitent une qualité de soudure stable, des processus répétables et une automatisation flexible capable de s'adapter à différentes géométries de pièces.
En introduisant une solution de soudage robotisée personnalisée, le client colombien peut réduire sa dépendance au soudage manuel répétitif tout en établissant un processus de production plus cohérent et évolutif.
UMW propose des solutions de soudage robotisé personnalisées en fonction des dimensions réelles des pièces, des matériaux, des types de soudure, des volumes de production et de l'agencement des usines.
Si vous envisagez l'automatisation des composants d'excavatrices, des engins de chantier, des structures métalliques ou d'autres grandes pièces soudées, UMW peut développer une solution de soudage robotisé adaptée à vos exigences de production spécifiques.